

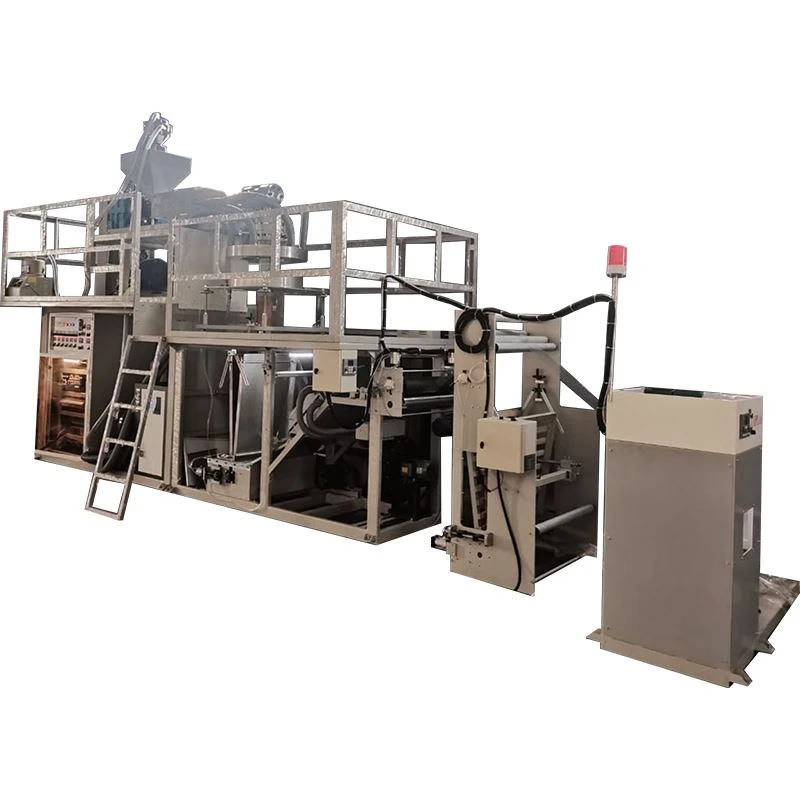
Sausā laminēšanas mašīna
Sausās laminēšanas iekārta ir paredzēta rūpnieciskiem elastīga iepakojuma pārveidotājiem, kas izmanto daudzslāņu plastmasas plēves (BOPP, PET, PE, NY), alumīnija folijas un papīra audumus. Tas pārvalda liela ātruma -šķīdinātāju- bāzes līmes uzklāšanu, savienojot stingru mehanīta dzelzs lieldatoru ar slēgtas-cilpas spriegojuma regulēšanu. Sistēma atbilst starptautiskajiem industriālajiem noteikumiem, tostarp CE direktīvām un reģionālajām izplūdes gāzu emisiju sistēmām, saglabājot gaistošo organisko savienojumu (GOS) atlikumu zem stingriem atbilstības sliekšņiem.
Apraksts
Sausās laminēšanas iekārta ir paredzēta rūpnieciskiem elastīga iepakojuma pārveidotājiem, kas izmanto daudzslāņu plastmasas plēves (BOPP, PET, PE, NY), alumīnija folijas un papīra audumus. Tas pārvalda liela ātruma -šķīdinātāju- bāzes līmes uzklāšanu, savienojot stingru mehanīta dzelzs lieldatoru ar slēgtas-cilpas spriegojuma regulēšanu. Sistēma atbilst starptautiskajiem industriālajiem noteikumiem, tostarp CE direktīvām un reģionālajām izplūdes gāzu emisiju sistēmām, saglabājot gaistošo organisko savienojumu (GOS) atlikumu zem stingriem atbilstības sliekšņiem.
Produkta priekšrocības
Slēgtā-cilpas spriedzes arhitektūra:Servo-attinumi, apstrādes zonas un attīšana saglabā tīkla spriegojuma stabilitāti +/-1% pielaides robežās, mazinot substrāta pagarinājumu un tīkla tunelēšanu uz stiepes jutīgiem materiāliem, piemēram, PE un CPP.
Gravīra pārklājuma precizitāte:Tiešās dziļspiedes pārklājuma ruļļi, kas savienoti pārī ar slēgtas kameras lāpstiņu komplektu, nodrošina konsekventu līmes pārneses svaru līdz +/-0,1 g/m2, novēršot sausu plankumu un pārklājuma svītru veidošanos.
Žāvēšanas tuneļa termiskā efektivitāte:Vairāku-zonu gaisa flotācijas vai rullīšu-atbalstītās žāvēšanas sekcijās tiek izmantotas optimizētas sprauslu konfigurācijas un augstas -efektivitātes siltummaiņi (tvaika, termiskās eļļas vai elektriskie), kas ražošanas ātrumā nodrošina šķīdinātāju atlikuma daudzumu zem 5 mg/m2.
Pneimatiskā sprauslas rites stabilitāte:Precīzi -slīpēti silikona nipu rullīši, ko darbina divi-sānu proporcionāli pneimatiskie cilindri, vienmērīgi sadala lineāro spiedienu visā sliedes platumā, lai novērstu mikro-burbuļu veidošanos barjeras laminātos.
Tehniskās specifikācijas
|
Modeļa parametrs |
JY-DL-1000 |
JY-DL-1300 |
JY-DL-1600 |
|
Maks. Tīmekļa platums |
1000 mm |
1300 mm |
1600 mm |
|
Maks. Mehāniskais ātrums |
350 m/min |
300 m/min |
250 m/min |
|
Maks. Darba ātrums |
300 m/min |
250 m/min |
200 m/min |
|
Attīšanas / attīšanas diametrs |
Maks. diametrs. 800 mm |
Maks. diametrs. 800 mm |
Maks. diametrs. 1000 mm |
|
Pārklājuma metode |
Gravīra pārklājums |
Gravīra pārklājums |
Gravīra pārklājums |
|
Žāvēšanas siltuma avots |
Tvaiks / Termiskā eļļa / Elektriskā |
Tvaiks / Termiskā eļļa / Elektriskā |
Tvaiks / Termiskā eļļa / Elektriskā |
|
Sprieguma kontroles diapazons |
20 - 200 N |
25 - 250 N |
30 - 300 N |
|
Sprieguma precizitāte |
+/-1% |
+/-1% |
+/-1% |
|
Kopējā pieslēgtā jauda |
Aptuveni . 90 kW |
Aptuveni . 110 kW |
Aptuveni . 140 kW |
Lietojumprogrammas
Pārtikas elastīgais iepakojums:Augstas{0}}barjeras maisiņi uzkodām, retortu maisiņi, kafijas iepakojumi un maisiņi ar šķidruma snīpi (BOPP/PE, PET/AL/PE, NY/PE).
Farmaceitiskais iepakojums:Aukstās -formas blistera folijas, sloksnes iepakojumi un mitruma-izturīgi zāļu barjeras slāņi.
Rūpnieciskās un ikdienas ķīmiskās vielas:Lieljaudas-mazgāšanas līdzekļu šķidruma maisiņi, kosmētikas uzpildes maisiņi un rūpniecisko virsmu{1}}aizsargplēves struktūras.
Pielāgošana
Moduļu inženierijas konfigurācijas atbilst konkrētiem rūpnīcas telpas ierobežojumiem un apstrādes parametriem:
Attīšanas/attīšanas sistēmas:Vienas-stacijas, pus-automātiskās torņa vai pilnībā automātiskās lidojošās savienojuma nepārtrauktas pārslēgšanas vienības.
Žāvēšanas tuneļa garumi:3 zonu, 4 zonu vai 5 zonu moduļu garumi, kas konfigurēti tā, lai tie atbilstu šķīdinātāja iztvaikošanas prasībām un telpas griestu augstumam.
Līmes piegāde:Integrētas automātiskas līmes viskozitātes un nemainīgas{0}}temperatūras cirkulācijas maisīšanas sistēmas.
Tīmekļa vadlīnijas:Malu pozīcijas kontrole (EPC) un centra līnijas sensori, kas atrodas pirms pārklājuma un laminēšanas spraugām.
Ražošana un kvalitātes kontrole
Rāmja apstrāde:Mašīnas sānu sienas ir izlietas no augstas kvalitātes -mehanīta dzelzs, termiski atkvēlinātas spriedzes mazināšanai un apstrādātas ar CNC grīdu urbšanas un frēzēšanas iekārtām vienā iespīlēšanas iestatījumā, lai saglabātu sienu paralēlumu 0,02 mm robežās.
Ritināšanas dinamika:Vadošie ruļļi, dziļspiedes cilindri un iespiedrullīši tiek pakļauti dinamiskai līdzsvarošanai (G2.5 standarts) un cietajam-hromēšanai, lai samazinātu noplūdi un vibrāciju pie liela darba ātruma.
Elektriskā integrācija:Galvenās kustības vadības pamatā ir rūpnieciskās PLC platformas (Siemens/Schneider), kas saistītas ar vairāku{0}}asu sinhrono servo piedziņām un skārienekrāna{1}}operatora saskarnēm.
Rūpnīcas pieņemšanas pārbaude (FAT):Katrai mašīnai tiek veikta 72-stundu nepārtraukta sausā darba un slodzes simulācijas pārbaude pirms kastes ievietošanas, pārraugot piedziņas sinhronizāciju, gultņu temperatūru un vibrācijas spektrus.
Uzstādīšana
Vietnes sagatavošanas vadlīnijas:Pamatu rasējumi, enkurskrūvju izkārtojumi, elektroinstalācijas shēmas un inženierkomunikāciju shēmas (saspiestā gaisa tilpums, elektriskā jauda un izplūdes plūsmas ātrumi) tiek izsniegti 30 dienas pirms nosūtīšanas.
Nodošanas ekspluatācijā atbalsts:Mehāniskie un elektriskie lauka inženieri tiek nosūtīti uz klientu rūpnīcu, lai veiktu mašīnu izlīdzināšanu, savienošanu, mehānisko montāžu, izmēģinājuma braucienus un operatoru apmācību.
Pēc-atbalsta
Attālā diagnostika:Vadības skapjos ietilpst rūpnieciskie maršrutētāji, kas nodrošina drošu attālo PLC savienojumu programmas traucējummeklēšanai un parametru pielāgošanai.
Rezerves daļu krājums:Standarta mehāniskās nodiluma daļas, pneimatiskās sastāvdaļas, sildelementi un sensori ir noliktavā ātrai nosūtīšanai.
Inženiertehniskā palīdzība:Reģionālie eskalācijas kanāli un tiešais video inženierijas atbalsts samazina neplānotas līnijas dīkstāves.
FAQ
J: Kāds ir standarta sacietēšanas laiks, kas nepieciešams šīs mašīnas ražotajiem laminātiem?
A: Sacietēšanas laiks ir atkarīgs no konkrētās divkomponentu poliuretāna līmes sastāva (parasti no 24 līdz 48 stundām pie 40°C līdz 50°C temperatūras kontrolētā sacietēšanas telpā), kas nepieciešams, lai panāktu pilnu šķērssavienojumu un mērķa savienojuma stiprību.
J: Kā mašīna apstrādā šķīdinātāju emisijas un atbilstību vides prasībām?
A: Žāvēšanas tunelī ir iestrādāta izplūdes gaisa balansēšanas ķēde, kas pārvalda šķīdinātāju tvaiku koncentrāciju, padarot to saderīgu ar pakārtotajiem atjaunojošiem termiskiem oksidētājiem (RTO) vai šķīdinātāju reģenerācijas sistēmām, lai atbilstu normatīvajiem standartiem, piemēram, ES GOS direktīvas un reģionālie EPA kodi.
J: Vai šī iekārta var apstrādāt bioloģiski noārdāmus substrātus, piemēram, PLA vai PBAT?
A: Jā. Zema-spriegojuma kontroles profili un izolēti dzesēšanas rullīšu bloki novērš pagarinājumu un termiskos kropļojumus, kas ir izplatīti, darbinot bio{2}}plēves.
J. Kādi lietderības nosacījumi ir nepieciešami{0}}vietnē instalēšanai?
A: Prasībās ietilpst stabila 3 fāžu rūpnieciskā barošana, sausais saspiests gaiss ar 0,6 MPa un speciāla termiskās eļļas apkures loks, tvaika padeve vai elektriskās apkures avots, pamatojoties uz izvēlēto žāvēšanas metodi.
Populāri tagi: sausā laminēšanas mašīna, Ķīnas sausās laminēšanas mašīnu ražotāji, piegādātāji, rūpnīca
Nosūtīt pieprasījumu
Jums varētu patikt arī


